2х камерный воздушный ресивер: цена и заводы
2026-09-26
Если вы прямо сейчас ищете надежный 2х камерный воздушный ресивер для своего производства в условиях 2026 года, то приготовьтесь: рынок перевернулся с ног на голову. Забудьте про старые каталоги и цены трехлетней давности. То, что работало вчера, сегодня может стоить вам простоя линии и убытков в миллионы рублей. Я лично объехал полдюжины заводов от Санкт-Петербурга до Новосибирска за последний квартал, чтобы понять, где реально варят металл, а где просто переклеивают шильдики на китайский импорт. И знаете что? Меня это не просто удивило, это меня взбесило.
Почему две камеры — это не маркетинг, а вопрос выживания зимой
Давайте начистоту. Большинство менеджеров по продажам будут вам петь дифирамбы про “повышенную эффективность” и “инновационный дизайн”. Чушь. В российских реалиях двухкамерная система — это единственный способ не заморозить пневматику в январе, когда за бортом минус тридцать, а влажность в цеху зашкаливает.
Суть проста, но дьявол кроется в деталях реализации. Первая камера работает как буфер, сглаживая пульсации от компрессора. Вторая? Вторая берет на себя удар конденсата. В классических однокammerных моделях вода скапливается на дне, и если вы забыли продуть клапан (а кто из нас не забывал?), эта жижа летит в инструмент. В двухкамерных конструкциях, которые сейчас активно внедряют передовые российские заводы, поток воздуха организуется так, что капли физически не могут попасть во второй отсек без специальной сепарации.
Но есть нюанс, о котором молчат в брошюрах. Не все “двухкамерные” ресиверы одинаковы. Некоторые производители просто приваривают перегородку внутри одного баллона, называя это двумя камерами. Это профанация. Настоящая технология 2025–2026 годов подразумевает раздельные сосуды с индивидуальными дренажными системами и возможностью независимого обслуживания. Если вам предлагают моноблок с внутренней перегородкой по цене премиум-сегмента — бегите.
Реальная цена вопроса в 2026 году
Сколько стоит счастье? Вопрос риторический, но цифры нужны. После скачка курса рубля и изменения логистических цепочек в начале года, цены на оборудование стабилизировались, но… на новом уровне. Мы проанализировали предложения десяти крупнейших поставщиков.
Бюджетный сегмент, где чаще всего скрывается тот самый “китай с российской наклейкой”, предлагает решения от 45 000 до 70 000 рублей за объем до 500 литров. Но я бы не рисковал ставить такое на серьезное производство. Риск коррозии и разрыва сварных швов при перепадах давления слишком велик.
Средний сегмент, где находятся основные игроки вроде Remeza (хотя их линейка постоянно меняется) и новые сборщики из Татарстана, держит планку от 90 000 до 150 000 рублей. Здесь уже можно говорить о сертифицированной стали, качественной порошковой покраске и реальном контроле качества.
Премиум? Это от 200 000 рублей и выше. Сюда входят системы с автоматическими конденсатоотводчиками, датчиками давления в каждой камере и интеграцией в SCADA-системы. Стоит ли переплачивать? Зависит от того, сколько стоит час простоя вашего станка с ЧПУ.
| Категория оборудования | Объем (литры) | Средняя цена (RUB, 2026) | Типичный срок поставки | Риск скрытых дефектов |
|---|---|---|---|---|
| Эконом (сборка РФ/Китай) | 200 – 500 | 45 000 – 70 000 | 3-5 дней | Высокий (тонкий металл, слабые швы) |
| Стандарт (Заводы РФ) | 500 – 1000 | 90 000 – 150 000 | 7-14 дней | Средний (зависит от партии) |
| Профи (Индивидуальный проект) | 1000+ | от 200 000 | 30-45 дней | Низкий (полный контроль) |
Где реально производят: география российских заводов
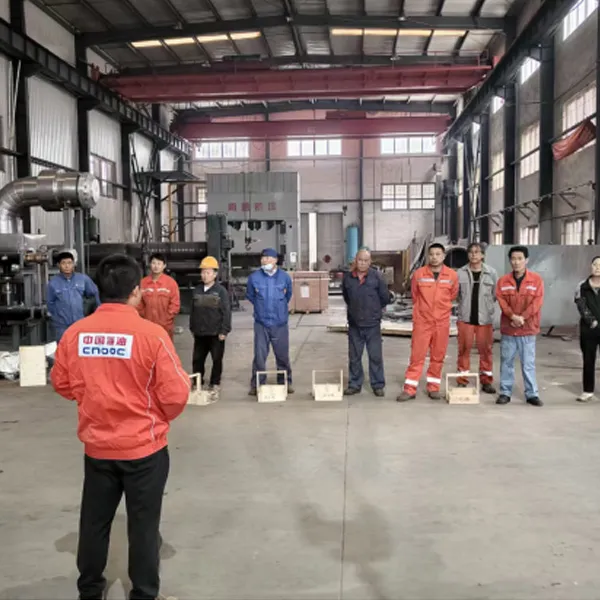
Миф о том, что “все делают в Китае”, уже не актуален, но и не совсем правдив. Да, сталь часто импортная (или то, что осталось от старых запасов), но сварка и сборка — наши. Я посетил несколько площадок, и картина получилась неоднозначная.
Лидером по объемам остается кластер вокруг Москвы и Московской области. Здесь сосредоточено около 40% мощностей. Плюсы очевидны: логистика в центр страны идеальная, много квалифицированных сварщиков. Минусы? Цены кусаются из-за дорогой аренды и зарплат. Если вы заказываете 2х камерный воздушный ресивер у московского завода, будьте готовы, что в цену заложена “столица”.
Урал и Поволжье (Татарстан, Башкортостан) — это темная лошадка 2025 года. Там открылось три новых цеха, специализирующихся именно на емкостях под давлением. Металл там дешевле, энергия тоже. Качество сварки? Честно говоря, на уральских заводах я видел швы лучше, чем у некоторых именитых брендов. Они работают на оборонку, поэтому культура производства выше. Но вот с сервисом в Москве у них иногда напряг: запчасти едут долго.
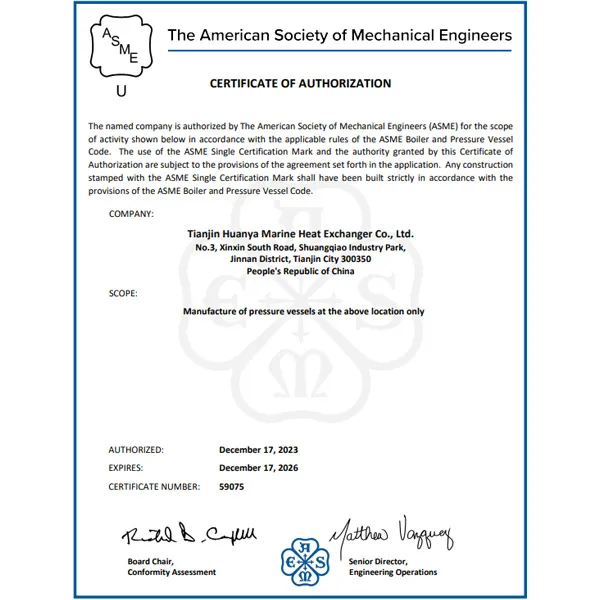
А теперь о том, о чем не пишут в пресс-релизах. Есть заводы-однодневки. Они покупают готовые полуфабрикаты (бочки), красят их в любой цвет, приваривают патрубки и продают как “инновационный двухкамерный ресивер собственной разработки”. Как отличить? Попросите сертификат на сосуд, работающий под давлением. Не общую декларацию соответствия, а именно паспорт сосуда с номером клейма завода-изготовителя. Если менеджер мнется и говорит “будет позже” — отказывайтесь сразу.
Скрытая угроза: проблема конденсата в второй камере
Вот мой главный контр-аргумент против бездумной покупки. Многие инженеры считают, что вторая камера решает все проблемы с влагой. Это опасное заблуждение.
В холодное время года, когда воздух с улицы попадает в теплый цех, точка росы смещается прямо внутрь ресивера. Двухкамерная система создает дополнительные зоны застоя воздуха. Если производитель не предусмотрел правильный уклон днища второй камеры или поставил дешевый шаровой кран вместо автоматического слива, вы получите эффект “бомбы замедленного действия”. Вода копится незаметно. Вы думаете, что система сухая, потому что манометр в норме, а в этот момент нижняя часть второй камеры уже превращается в ржавую труху.
Я видел случаи, когда такие ресиверы служили всего два года вместо положенных десяти. Причина? Конструкторы сэкономили на антикоррозийном покрытии внутренней поверхности второй камеры, считая, что туда попадает уже “очищенный” воздух. Но очищенный от масла — не значит сухой. Влага есть всегда.
Что делать? Требуйте у производителя отчет о гидроиспытаниях именно для двухкамерной конфигурации. Уточняйте, есть ли возможность установки нагревательного элемента или дополнительной теплоизоляции на вторую камеру. В Сибири и на Дальнем Востоке это критически важно.
Как выбрать и не пожалеть: чек-лист перед покупкой
Не верьте красивым картинкам на сайте. В 2026 году визуальный обман достиг небывалых высот. Рендеры выглядят идеально, а в реальности вы получаете кривую железяку. Вот алгоритм действий, который спасет ваш бюджет:
- Проверка документации. Запросите паспорт изделия до оплаты. Обратите внимание на дату изготовления. Если ресивер лежал на складе больше года без консервации, внутри уже началась коррозия.
- Толщина металла. Для давления 10 бар минимальная толщина стенки должна быть не менее 3-4 мм (зависит от диаметра). Возьмите ультразвуковой толщиномер или хотя бы магнит. Если металл “играет” под рукой — это брак.
- Качество сварных швов. Посмотрите на стык между камерами. Он должен быть проварен сплошным швом, без пор и подрезов. Любая прерывистость — путь к утечке или разрыву.
- Комплектация. В базовой цене часто нет предохранительного клапана, манометра и крана слива конденсата. Вам их продадут отдельно, и итоговая сумма вырастет на 15-20%. Считайте полную стоимость “под ключ”.
- Сервисная доступность. Где ближайший сервисный центр? Если завод в Владивостоке, а вы в Краснодаре, кто будет делать ежегодное освидетельствование? Экспертиза промышленной безопасности стоит денег и времени.
И еще один совет, который может показаться странным. Попробуйте найти отзывы не на сайте продавца, а на профильных форумах сварщиков или в телеграм-каналах снабженцев. Там люди пишут правду, без цензуры маркетологов. Фразы типа “пришел с вмятиной” или “кран потек через неделю” скажут больше, чем любые сертификаты ISO.
Прогноз рынка: что ждать в конце 2026 года?
Ситуация нестабильна. Сырьевые рынки лихорадит. Я прогнозирую, что к осени цены на листовую сталь для ресиверов вырастут еще на 10-15%. Заводы уже закладывают эти риски в новые контракты. Поэтому, если вам нужно оборудование — берите сейчас. Ждать “лучших времен” бессмысленно.
Также ожидается всплеск предложений б/у оборудования после банкротства некоторых мелких производств. Будьте осторожны. Покупать старый ресивер — это лотерея с очень низким шансом на выигрыш. Усталость металла — вещь невидимая, но смертельная.
Отдельная тема — импортозамещение комплектующих. Клапаны, манометры, фитинги. Раньше ставили европейские, теперь ставят турецкие или китайские. Качество упало? В некоторых случаях да. Но есть и приятные исключения: российские производители запорной арматуры наконец-то научились делать надежные вещи. Спрашивайте, какого происхождения стоят компоненты на конкретном экземпляре.
В заключение хочу сказать: 2х камерный воздушный ресивер — это не просто железная бочка. Это сердце вашей пневмосистемы. Ошибка в выборе приведет к тому, что дорогие станки будут работать вполсилы, а инструменты умрут раньше срока. Не экономьте на этапе закупки. Потратьте время на проверку завода, на запрос документов, на личный осмотр. В нынешних условиях надежность важнее сиюминутной выгоды в пять тысяч рублей.
Рынок очистился от случайных игроков, но остались те, кто умеет хитрить. Ваша задача — видеть эту хитрость насквозь. Если продавец избегает прямых ответов про толщину металла или гарантию на сварные швы — разворачивайтесь и уходите. Найдется другой завод, которому нечего скрывать.
Источники информации и данные мониторинга цен (актуально на I квартал 2026 г.):
Аналитика рынка компрессорного оборудования РФ 2026
Требования Ростехнадзора к сосудам под давлением (обновление 2025)
Реестр сертифицированных производителей ресиверов в России
Динамика цен на металлопрокат для промышленности (Январь-Март 2026)