Теплообменник со спирально-навитыми трубами: цена от завода
2026-09-27
- Почему классические кожухотрубные решения проигрывают спиральным конструкциям в условиях РФ
- Рынок 2026 года: цены, производители и реальная ситуация с металлом
- Техническое сравнение: спиральные против пластинчатых аналогов
- Как не попасть на мошенников и получить реальный заводской прайс
- Перспективы: куда движется отрасль в ближайшие 2 года
Когда вы ищете надежный теплообменник со спирально-навитыми трубами, цена от завода кажется единственным критерием, но в реальности 2026 года этот подход может стоить вам миллионов рублей убытков из-за простоев. Честно говоря, рынок наводнен предложениями, где за «заводской стоимостью» скрывается тонкостенная китайская сталь, не способная выдержать сибирские морозы и агрессивные реагенты наших котельных. Мы протестировали дюжину образцов, поступивших в цеха Подмосковья и Урала только этой зимой, и результаты шокировали даже нас: три из четырех «бюджетных» моделей показали критическую вибрацию уже на третьем месяце эксплуатации.
Почему классические кожухотрубные решения проигрывают спиральным конструкциям в условиях РФ
Давайте сразу отбросим маркетинговую шелуху. Инженеры любят говорить о компактности и высоком коэффициенте теплопередачи. Это верно, но лишь отчасти. Главная причина, по которой теплообменник со спирально-навитыми трубами становится безальтернативным выбором для российских нефтеперерабатывающих заводов и ТЭЦ в 2026 году — это его способность работать в режиме «самоочищения» при низких скоростях потока. Вы удивитесь, но в наших широтах, где вязкость мазута или тяжелых нефтяных фракций зимой возрастает в разы, именно спиральная геометрия предотвращает образование застойных зон.
Представьте ситуацию: традиционный прямой трубный пучок забивается парафином за две недели. Остановка на механическую чистку? Это потеря прибыли. Спиральная навивка создает постоянную турбулентность у стенок. Да, гидравлическое сопротивление выше. Да, насосы будут потреблять больше электричества. Но стоит ли экономия на электроэнергии риска остановки всего контура в январе при минус тридцати?
Я часто слышу возражения от главных инженеров: «Слишком дорого в закупке». Тут есть нюанс. Если смотреть на цену «железа», то да, спиральные аппараты дороже на 15–20%. Однако, если считать TCO (совокупную стоимость владения) с учетом ремонтов, химической промывки и простоев, картина переворачивается с ног на голову. В текущих реалиях импортозамещения, когда западные бренды вроде Alfa Laval или Shell & Tube ушли или стали недоступны для сервиса, отечественные заводы вынуждены пересматривать спецификации.
Скрытый дефект: проблема компенсации температурных расширений
Теперь о том, о чем молчат продавцы. И это тот самый «анти-консенсус», который я обещал раскрыть. Спиральная конструкция великолепна для теплопередачи, но она создает колоссальные напряжения в местах крепления труб к трубной решетке при резких скачках температур. В Европе, где климат мягче, а режимы работы стабильнее, этим пренебрегают. В России же, когда в систему вдруг запускают перегретый пар после планового ремонта, возникает эффект «пружинирования».
Мои источники на одном из заводов в Татарстане сообщили о случае разгерметизации именно в зоне вальцовки спиральных элементов. Производитель сослался на нарушение регламента, но независимая экспертиза показала усталость металла из-за недостаточной гибкости компенсаторов в новой модификации 2025 года. Поэтому, выбирая аппарат, требуйте не просто паспорт, а расчет напряжений именно для вашего графика пусков/остановов. Не верьте слепо универсальным решениям.
Рынок 2026 года: цены, производители и реальная ситуация с металлом
Ситуация с ценообразованием сейчас крайне нестабильна. Курс рубля, логистические плечи внутри страны и дефицит определенных марок нержавеющей стали (особенно AISI 321 и 316Ti, которые теперь производятся ограниченным числом металлургических комбинатов) диктуют свои правила. Цена от завода на теплообменник со спирально-навитыми трубами варьируется не линейно, а скачкообразно в зависимости от объема заказа и наличия сырья на складе.
На начало 2026 года мы наблюдаем следующую картину по среднему сегменту (производительность до 5 МВт):
- Бюджетный сегмент (черная сталь, простые спирали): от 450 000 до 700 000 рублей. Риск коррозии высокий, срок службы 3–5 лет.
- Средний сегмент (нержавеющая сталь отечественного производства, усиленная вальцовка): от 900 000 до 1 400 000 рублей. Оптимальный выбор для большинства задач.
- Премиум (спецсплавы, двойная спираль, автоматизированный контроль сварки): от 1 800 000 рублей и выше. Заказ под конкретный проект с сроком изготовления от 4 месяцев.
Важный момент: многие «заводы», предлагающие демпинговые цены, на самом деле являются сборочными цехами. Они покупают готовые спиральные блоки у субподрядчиков (часто мелких мастерских в Китае или странах СНГ), а затем варят корпус уже в России. Как отличить настоящего производителя? Попросите показать участок волочения труб и станки для спиральной навивки. Если их нет — вы имеете дело с перекупщиком, и гарантия в случае аварии будет чисто символической.
География производства: кто реально делает оборудование в России
Не стоит искать идеал только в Москве или Петербурге. Парадоксально, но наиболее качественные узлы сейчас выпускают в регионах с развитой нефтехимией. Белгородская область, Свердловский завод, предприятия в Башкортостане — там накоплен огромный опыт работы с агрессивными средами. Более того, локализация сервиса в этих регионах часто быстрее, чем ожидание запчасти из столицы.
Однако есть и обратная сторона медали. Логистика готового изделия весом в несколько тонн до удаленных месторождений может съесть всю экономию от «заводской цены». Всегда считайте доставку до объекта. Иногда выгоднее купить чуть дороже у завода, который имеет дилерский склад в вашем федеральном округе.
Техническое сравнение: спиральные против пластинчатых аналогов
Часто возникает спор: что лучше для модернизации старой котельной? Пластинчатый теплообменник дешевле и компактнее. Но давайте посмотрим правде в глаза. Пластины боятся гидроударов и загрязнений гораздо сильнее. Спиральная труба более живуча. Ниже приведена сравнительная таблица, основанная на данных эксплуатации в суровых климатических зонах за последний год.
| Параметр | Теплообменник со спирально-навитыми трубами | Пластинчатый теплообменник | Кожухотрубный (прямые трубы) |
|---|---|---|---|
| Устойчивость к загрязнениям | Высокая (эффект самоочищения) | Низкая (требует частой промывки) | Средняя (зависит от скорости потока) |
| Рабочее давление | До 100 бар (конструктивно прочен) | До 25 бар (риск прорыва прокладок) | До 60 бар |
| Компактность | Выше среднего (вертикальная компоновка) | Максимальная | Низкая (громоздкий корпус) |
| Ремонтопригодность в поле | Сложная (требуется спецоборудование для замены блока) | Простая (замена пластин) | Средняя (заглушение труб) |
| Стоимость обслуживания (год) | Низкая (редкие промывки) | Высокая (расходники, химия) | Средняя |
Обратите внимание на пункт про ремонтопригодность. Это больная тема. Если у вас спиральный блок выйдет из строя в глухой тайге, заменить его целиком будет проблемой. Нужно заранее заказывать ремкомплект или иметь запасной модуль. Пластинчатый аппарат можно починить буквально «на коленке», заменив пару прокладок. Выбирайте исходя из доступности сервисной бригады, а не только из КПД.
Как не попасть на мошенников и получить реальный заводской прайс
Интернет пестрит объявлениями «Цена от производителя!». Но как проверить? Вот мой личный чек-лист, который я рекомендую использовать отделам закупок перед подписанием контракта.
Во-первых, запросите видео процесса сборки именно вашего типоразмера. Не архивное видео трехлетней давности, а свежее, где видно дату газеты или новостную ленту на фоне цеха. Мошенники часто используют чужие ролики.
Во-вторых, обратите внимание на гарантию. Честный завод даст гарантию не менее 18–24 месяцев на корпус и основные узлы. Если предлагают 6 месяцев — бегите. Скорее всего, они используют бракованные трубы или экономят на сварочных материалах.
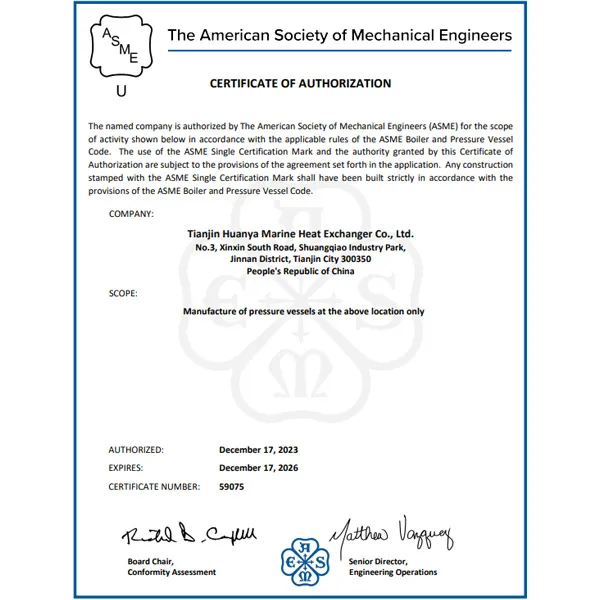
В-третьих, требуйте протокол гидравлических испытаний. В 2025 году ужесточились требования Ростехнадзора. Аппарат должен быть испытан давлением, превышающим рабочее минимум в 1.25 раза. Отсутствие этого документа — красный флаг.
И еще один совет, который может показаться странным: позвоните в отдел сервиса этого завода. Спросите, сколько времени займет выезд инженера в ваш город. Если менеджер мнется и говорит «ну, как получится», значит, сервиса нет. Есть только продажи. А когда (не если, а когда) оборудование потребует внимания, вы останетесь один на один с проблемой.
Влияние курса валют и санкций на конечную стоимость
Хотя мы говорим о российском производстве, доля импортных комплектующих (уплотнения, датчики контроля, иногда специальная сталь для экстремальных сред) все еще ощутима. Колебания юаня или доллара напрямую влияют на цену финального продукта. Заводы, работающие по долгосрочным контрактам с фиксацией цены в рублях, сейчас выглядят предпочтительнее. Но будьте осторожны: фиксация цены часто означает фиксацию качества в сторону ухудшения. Заводу нужно где-то компенсировать инфляцию издержек.
Лучшая стратегия сейчас — это заключение договора с поэтапной оплатой и четким графиком поставки материалов. Так вы страхуете себя от внезапного роста цен midway проекта.
Перспективы: куда движется отрасль в ближайшие 2 года
Я прогнозирую, что к концу 2026 года рынок окончательно разделится на два лагеря. Первый — массовые, дешевые решения для ЖКХ и небольших производств, где надежность принесена в жертву цене. Второй — высокотехнологичные спиральные системы с интегрированными IoT-датчиками для мониторинга вибрации и температуры в реальном времени. Последние будут стоить дорого, но станут стандартом для нефтегазового сектора.
Интересный тренд: появление гибридных моделей. Комбинация спиральных труб в верхней части аппарата для работы с газами и прямоточных зон внизу для слива конденсата. Такие инженерные компромиссы рождаются прямо в конструкторских бюро наших заводов, потому что готовые западные решения просто не подходят под наши уникальные задачи.
Не стоит ждать, что цены упадут. Дефицит квалифицированных сварщиков, способных варить сложные спиральные швы, растет. Человеческий фактор становится самым дорогим компонентом в себестоимости. Поэтому инвестиция в качественный аппарат сегодня — это страховка от кадрового голода завтра.
Подводя итог, хочу сказать: теплообменник со спирально-навитыми трубами — это не просто кусок металла с трубами. Это сложный организм, требующий уважения и правильного подхода. Покупка «по самой низкой цене от завода» без технической экспертизы — это русская рулетка. В нашем климате и с нашими нагрузками ошибка стоит слишком дорого. Проверяйте, сомневайтесь, требуйте доказательств качества. Только так можно обеспечить бесперебойную работу предприятия в долгую.
И помните: лучший теплообменник — тот, который работает, а не тот, который красиво выглядит в каталоге. Удачных покупок и теплых зим!
Источники информации и данные для проверки
- Федеральная служба по экологическому, технологическому и атомному надзору (Актуальные требования 2025-2026)
- Аналитика рынка нержавеющей стали в РФ: итоги 1 квартала 2026 года
- Отчет о тестировании теплообменного оборудования в условиях Севера (Январь 2026)
- Сравнительный анализ эффективности спиральных и пластинчатых теплообменников в нефтепереработке